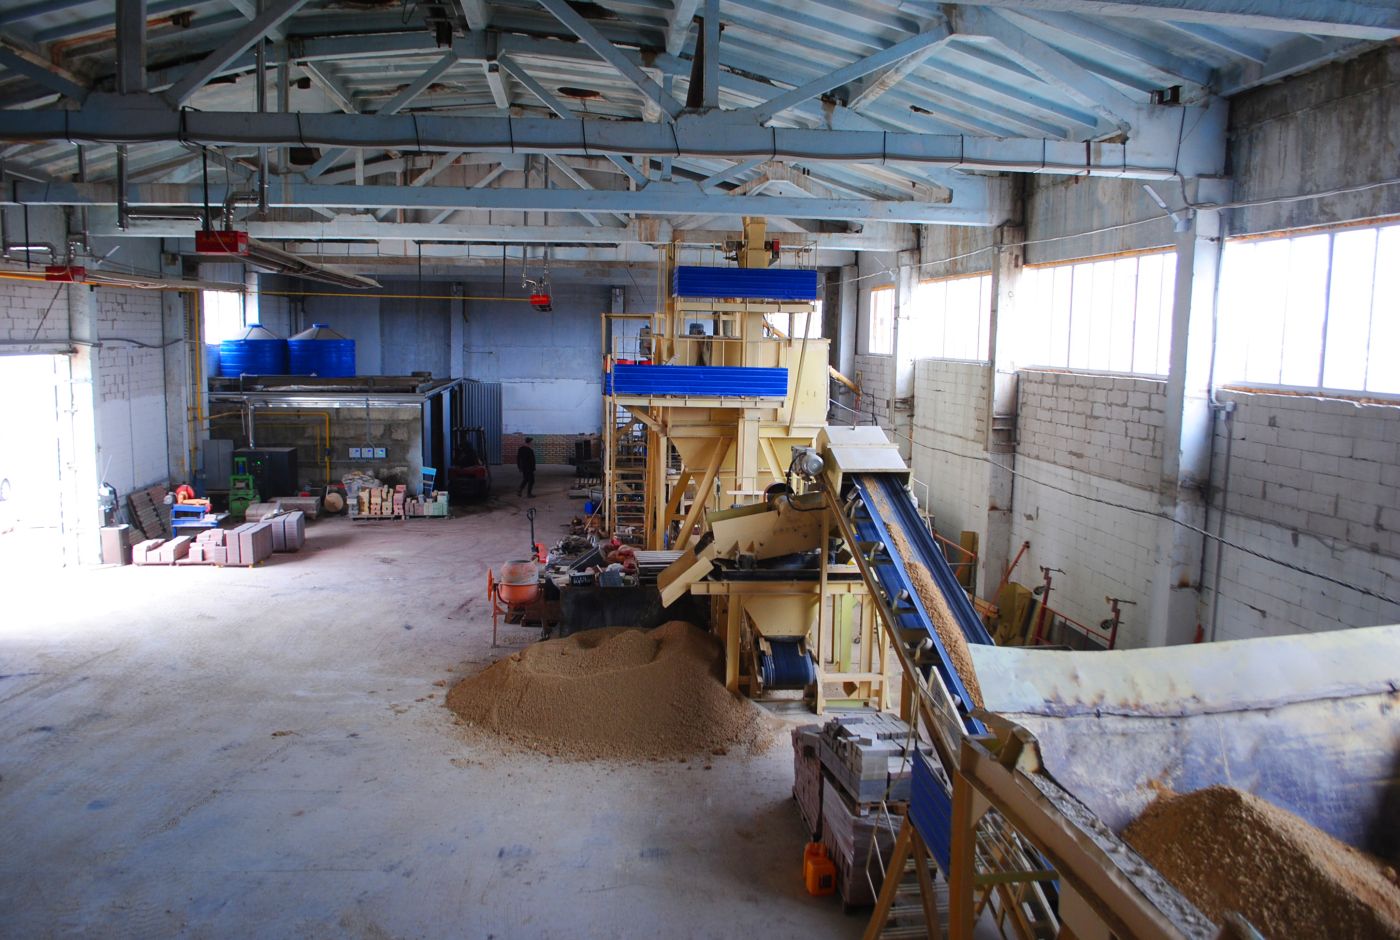



На нашем заводе производятся высококачественные гиперпрессованные кирпичи близкие по внешнему виду и характеристикам к натуральному камню.
Компания "Квартал" обеспечивает надежный контроль качества на протяжении всего процесса производства. Каждый этап регламентируется техническими условиями и наши сотрудники строго следят за их соблюдением.
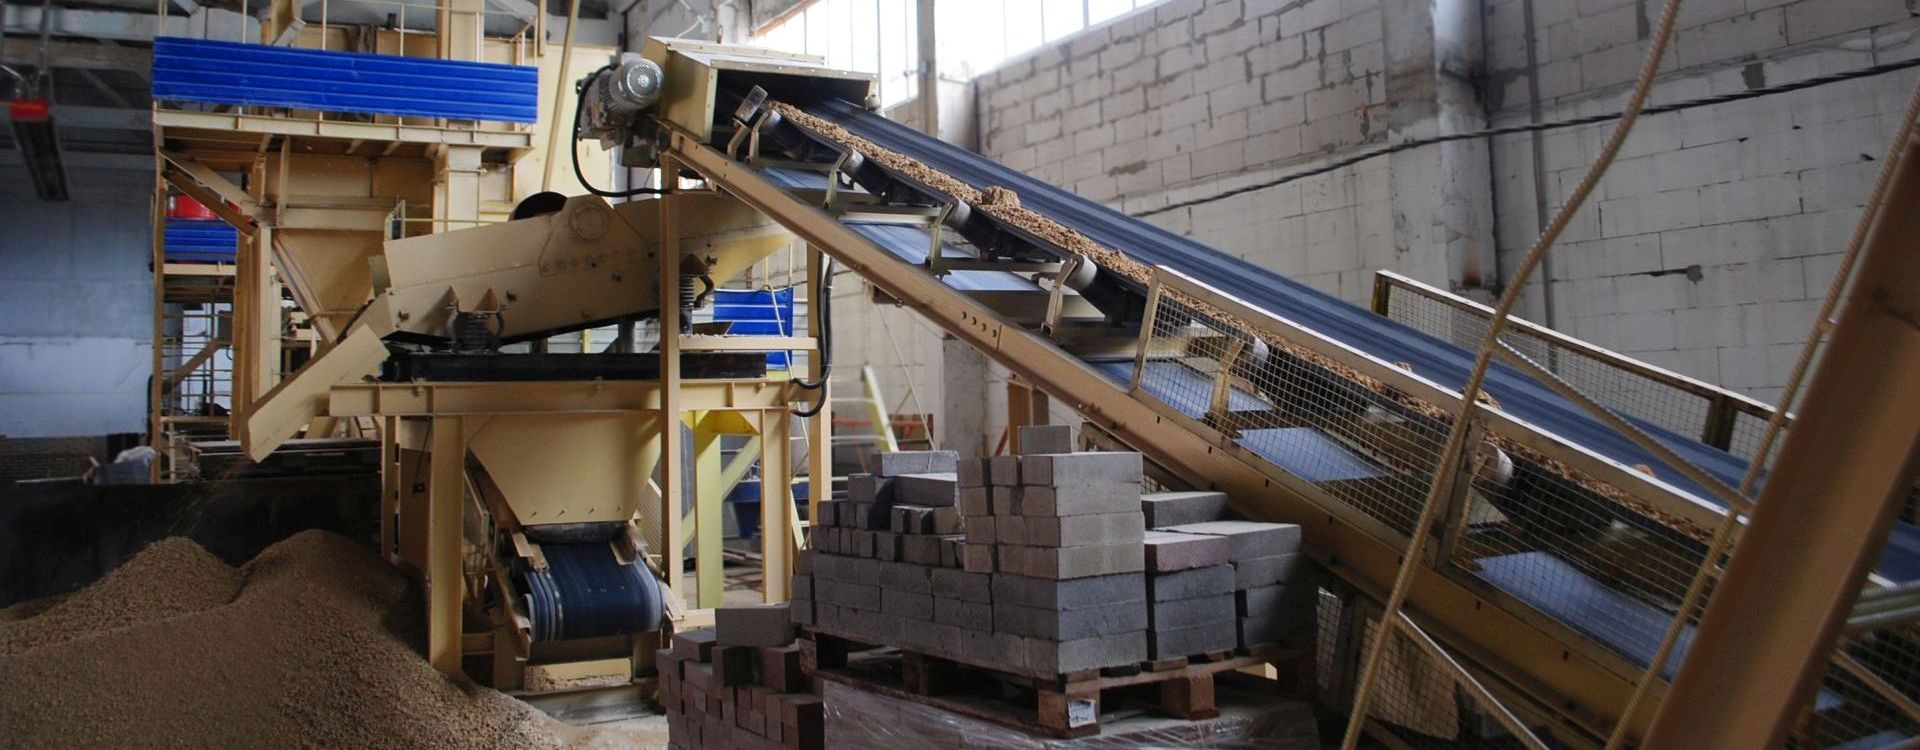
Основными этапами производства гиперпрессованного кирпича являются:
- Подготовка сырья;
- Смешивание ингредиентов;
- Прессование;
- Пропарка;
- Набор прочности;
- Декоративная обработка.
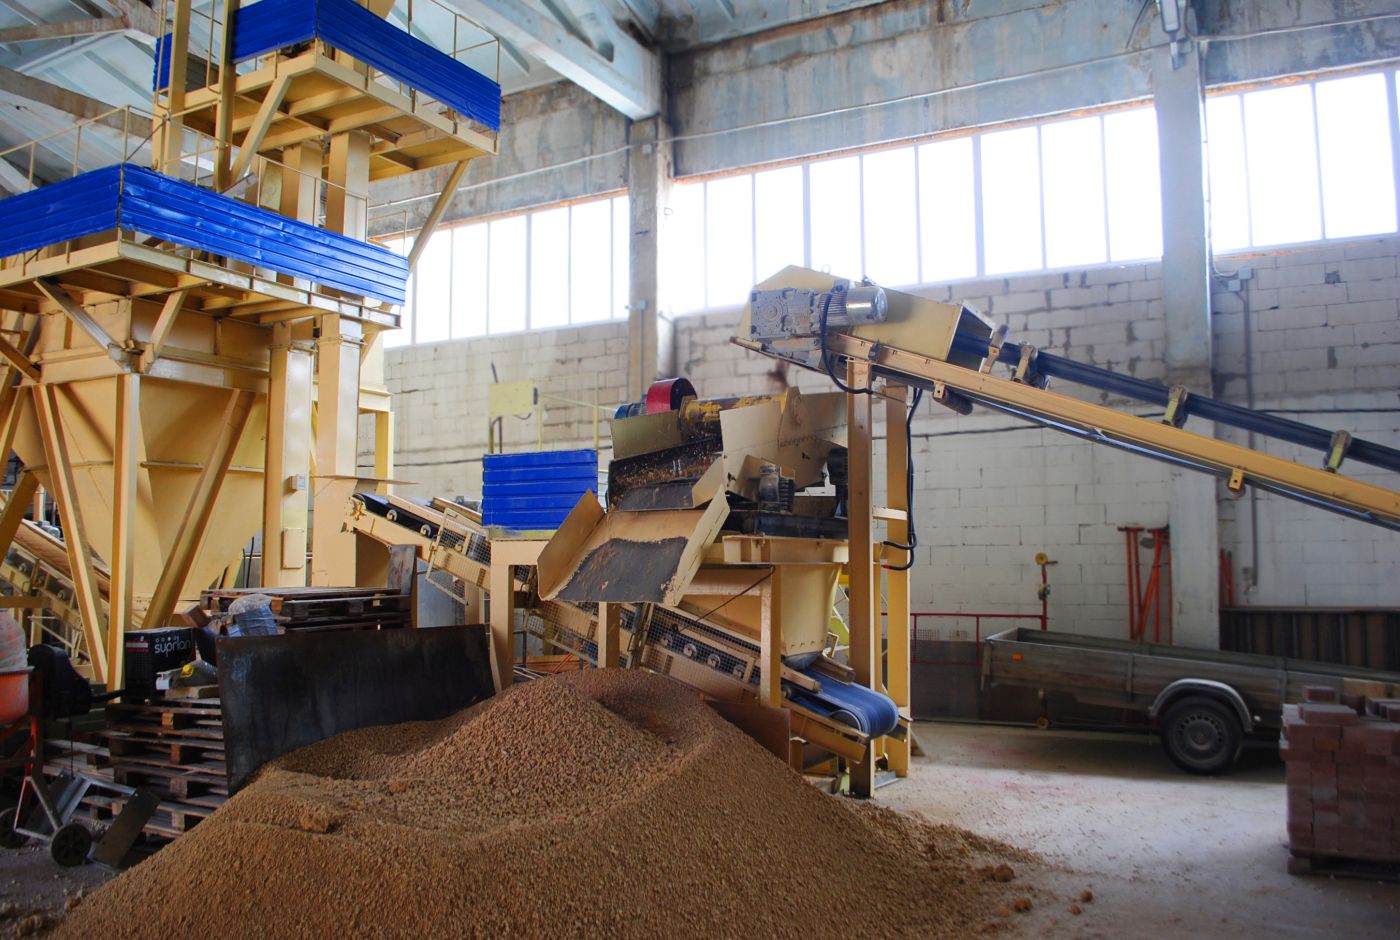
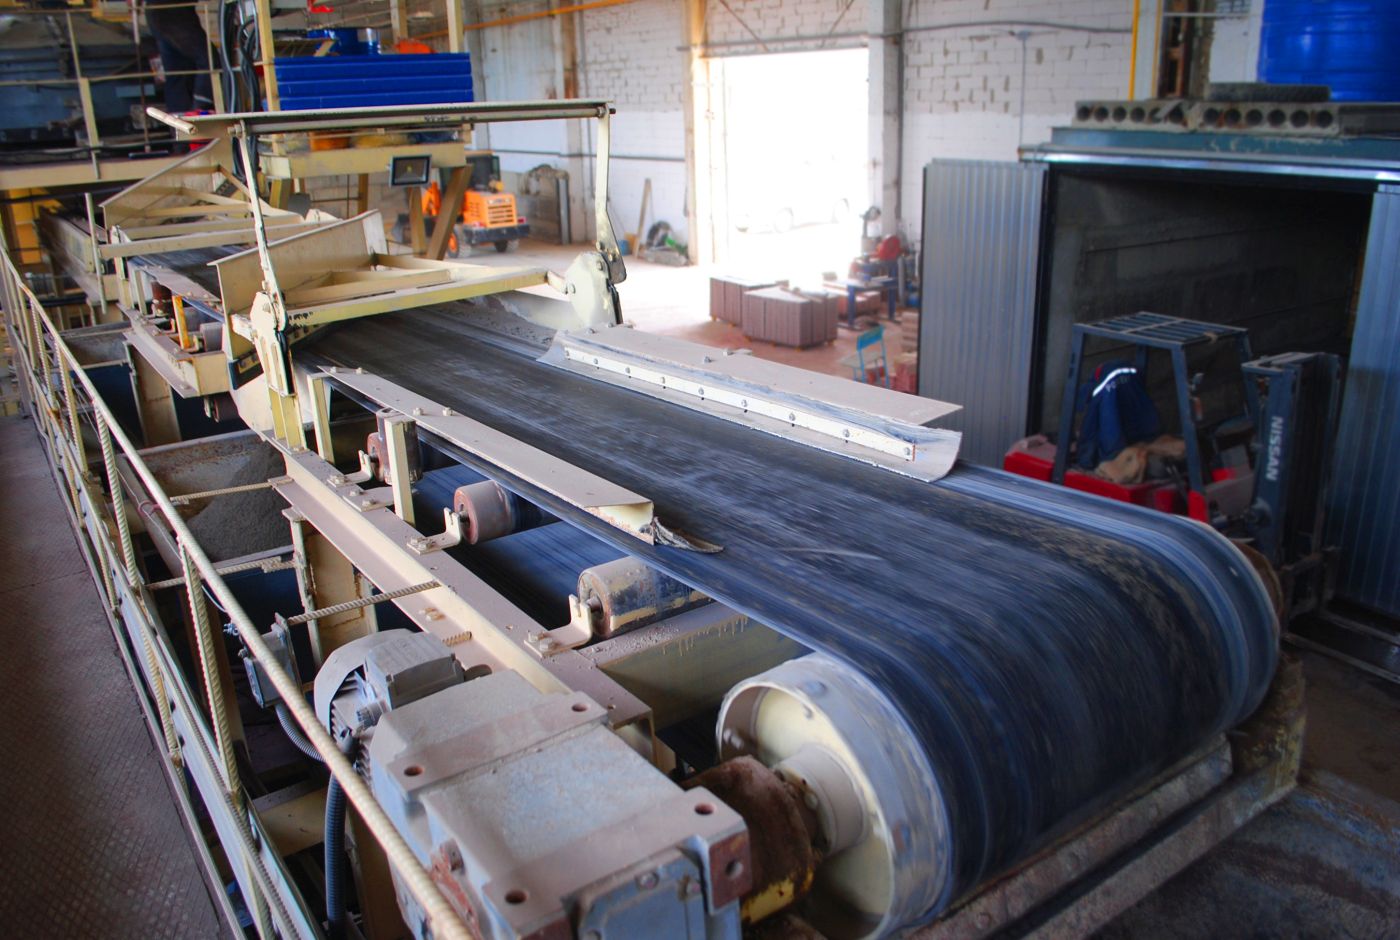
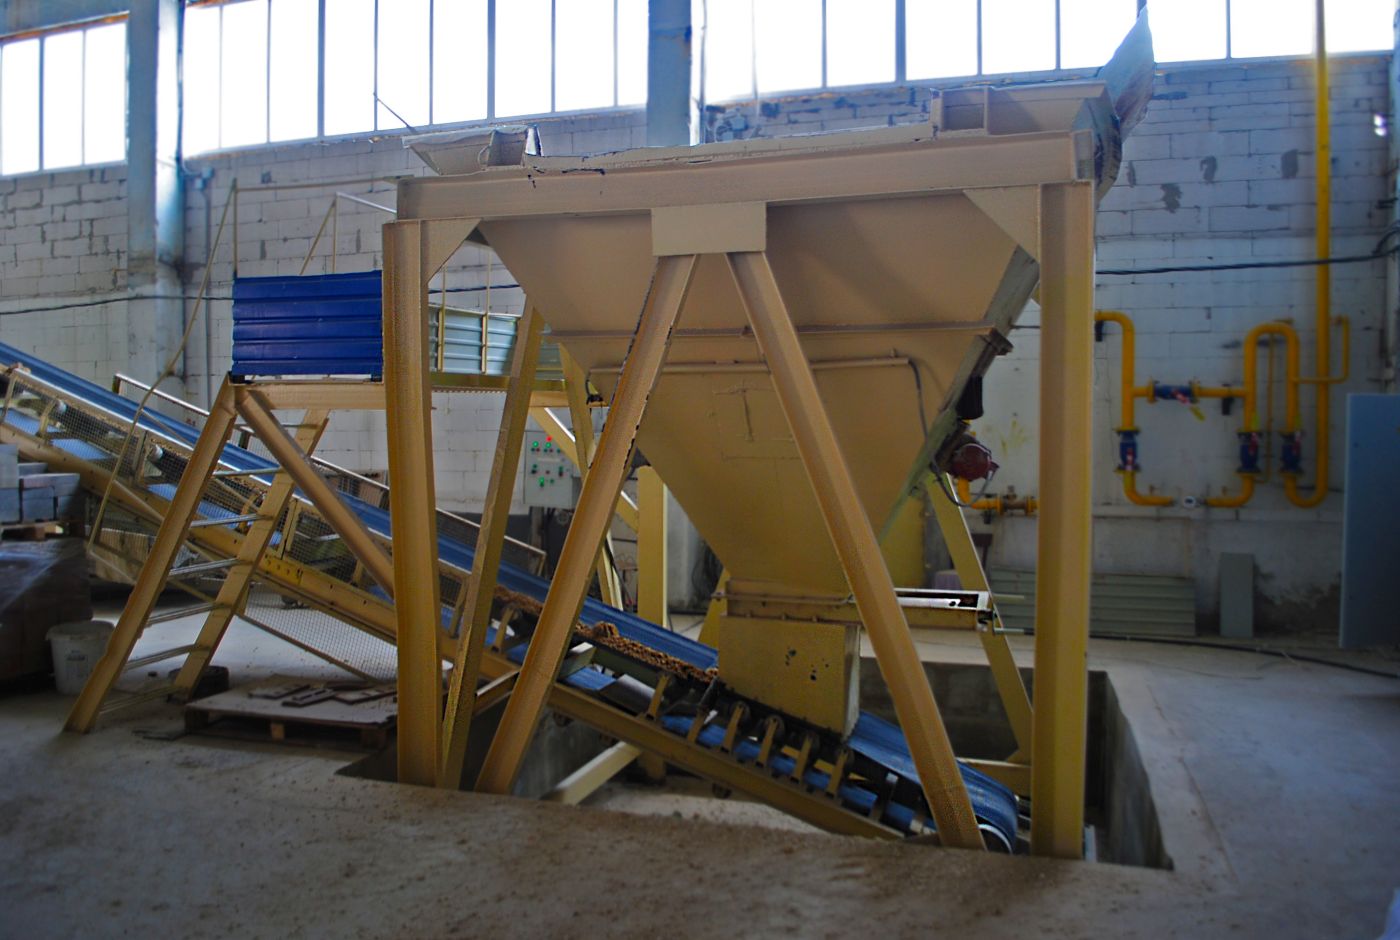
На первом этапе происходит просев сырья отсева дробления известняка. В первичном бункере инертных материалов из сырья, путем дробления и просева, получается однородная мелкая фракция 0-5мм которая по конвейерной ленте отправляется на следующий этап в бункер инертных материалов и после дополнительной обработки отправляется в бетоносмеситель принудительного действия где полученная фракция смешивается с цементом и красителем.
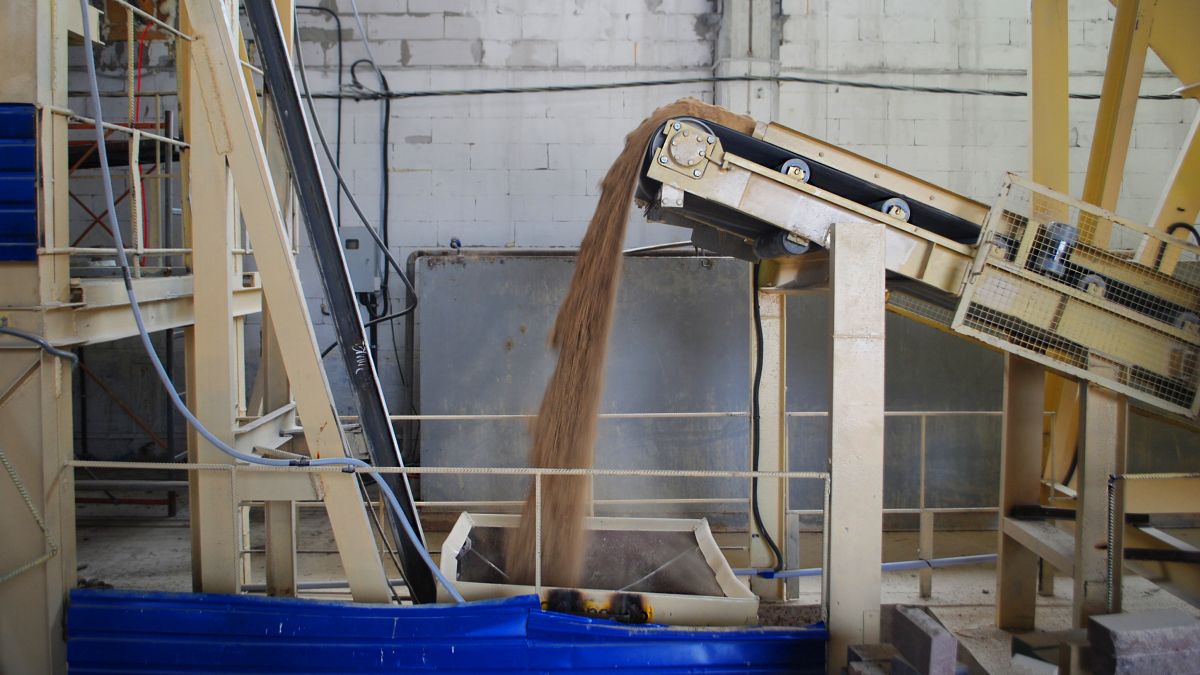
В бетоносмесителе проискодит смешивание в соотношении сырья 85-90%, цемента М500, М600 6-15%, красителя 0,5-2% (в среднем 1%). В качестве красителя используются, в основном, порошковые железоокисные пигменты, производства Испания, Германия, Чехия, Китай, Россия.
Для получения высокой степени гомогенности смеси сначала ведется сухое перемешивание, а затем, при необходимости, добавляется вода. Готовая смесь поступает в бункер пресса для формования кирпича.
Там установлены прессы для формирования кирпича в полуавтоматическом режиме. У нас установлены 3 пресса для прессования одновременно двух кирпичей. Имеется возможность изготавливать одинарный или полуторный полнотелый кирпич.
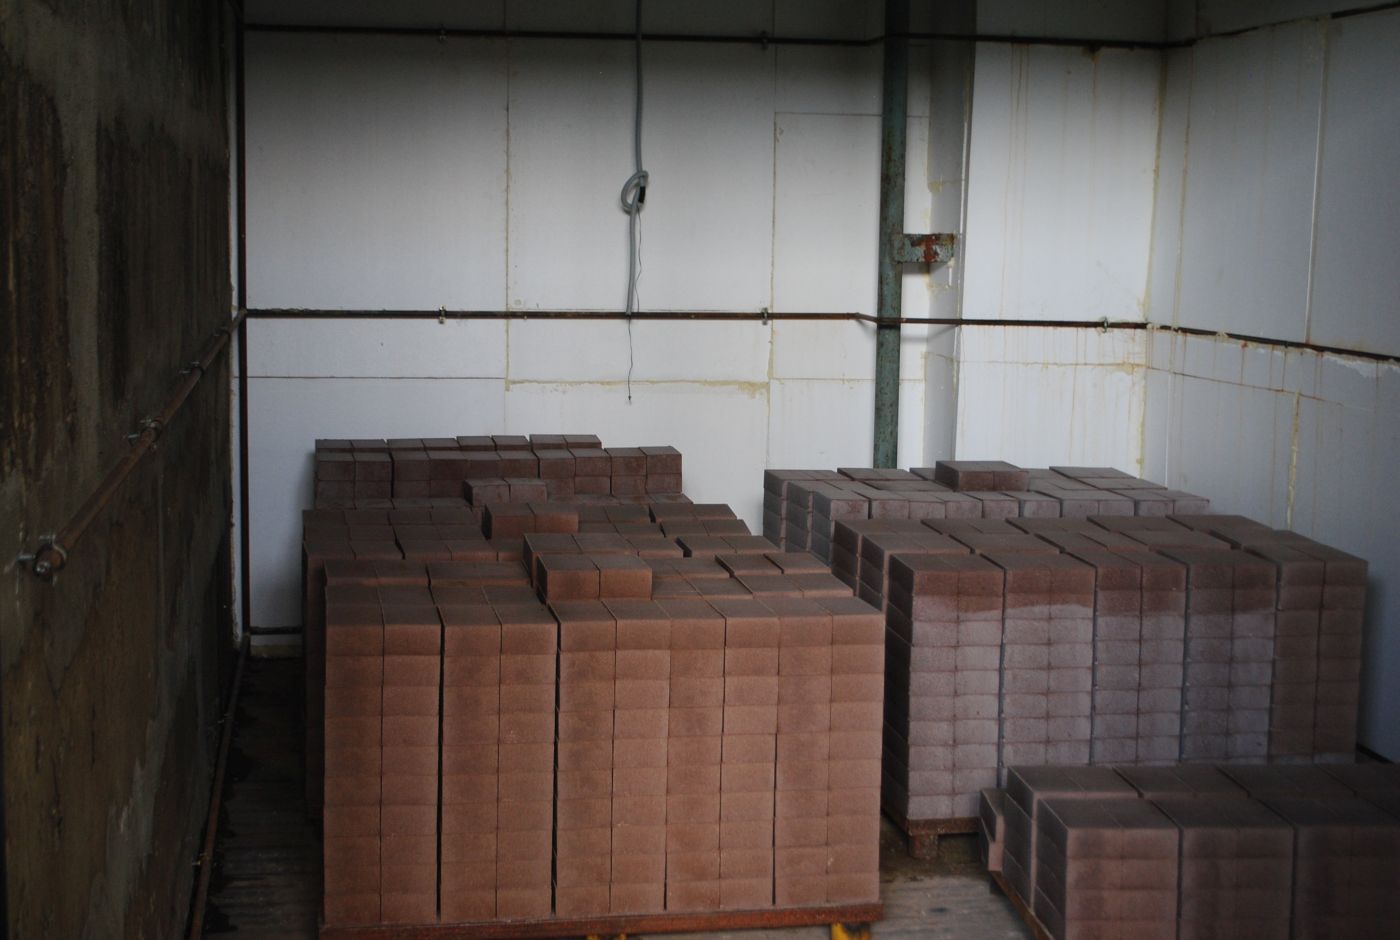
Отформованный кирпич снимается со стола пресса и укладывается на технологическом поддоне. Прочность свежеотформованного кирпича позволяет набирать высоту в 10 рядов. Технология производства гиперпрессованного кирпича предусматривает, что кирпич-сырец должен пройти стадию набора прочности. Процесс твердения кирпича происходит за счет реакции гидратации цемента.
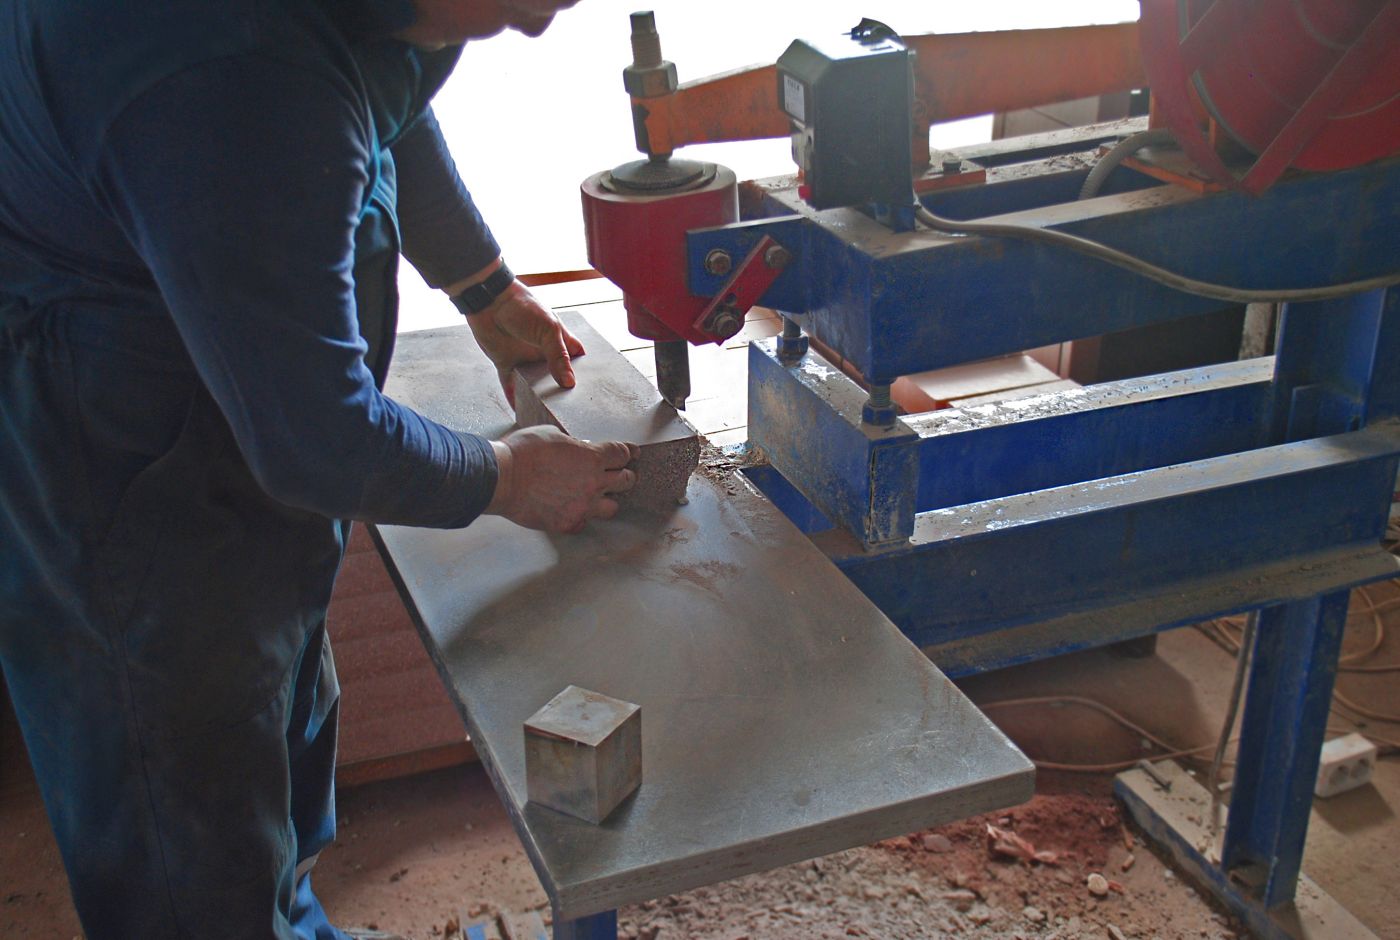
У нас кирпич помещается в специальные камеры тепловлажностной обработки (ТВО), где под воздействием пара при высокой температуре пропаривается кирпич 8-12 часов. После этого кирпич вывозиться на склад. Набравший прочность гиперпрессованный кирпич (не менее 70% от проектной марки) перекладывается на транспортный поддон, и упаковывается стрейч-пленкой и обвязывается лентой или в случае с рустированым и полурустированнм кирпичем поступает на дальнешую обработку где с помощью механического скалывания путем рубки на установке гильотинного типа производится его декоративная обработка.